




Aluminiumsstøping: Fabrikken vår bruker like tetthetstøping av varmetopp
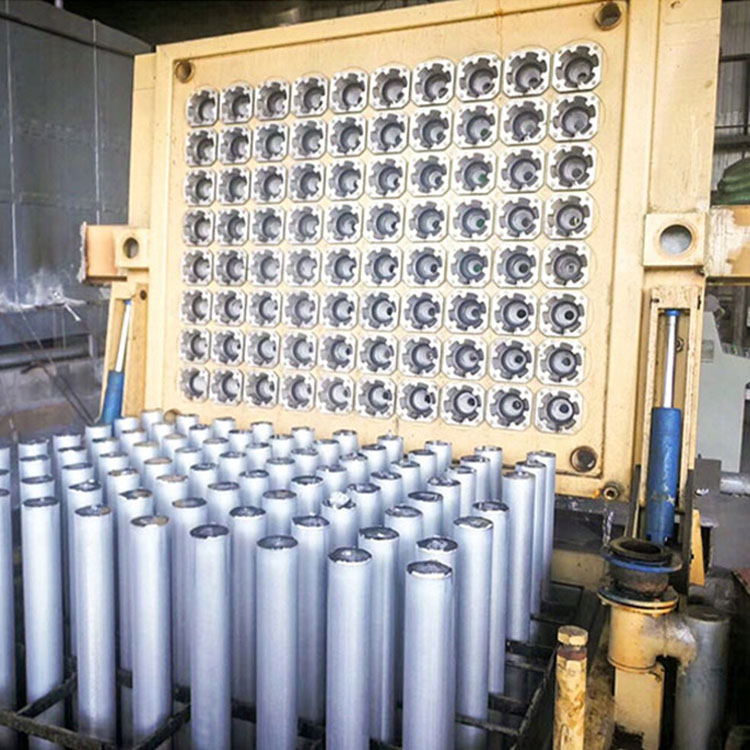
Standarder før støping
1. Talkumpulveretmå være glatt og sterk når man lager former;
2.Shuntplaten, hvitvaske,og dekselet må dekkes med et tynt lag avtalkumessens, ikke noe eksponert jern, dengrafittringog adapterplaten skal glattes med gjørme blandet med talkum og smult, og kanalen som den jevne aluminiumsvæsken passerer gjennom må holdes ren og tørr
3. Denkeramisk filterplatemå være komplett og feilfritt, og det er ingen glippe ved krysset med vasken, og den byttes ut hver gang ovnen støpes, og bakes med ild til den er mørkerød;
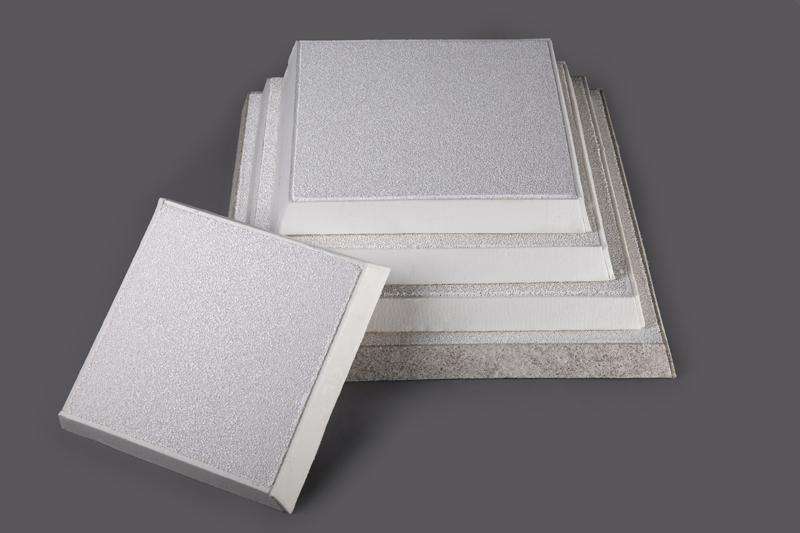
4. Barrehodet må tørkes og støpebordet flates ut, basen ogkrystallisatorbør koordineres riktig, fenomenet med vannretur er ikke tillatt, og ståltauet til startanordningen må være avslappet;
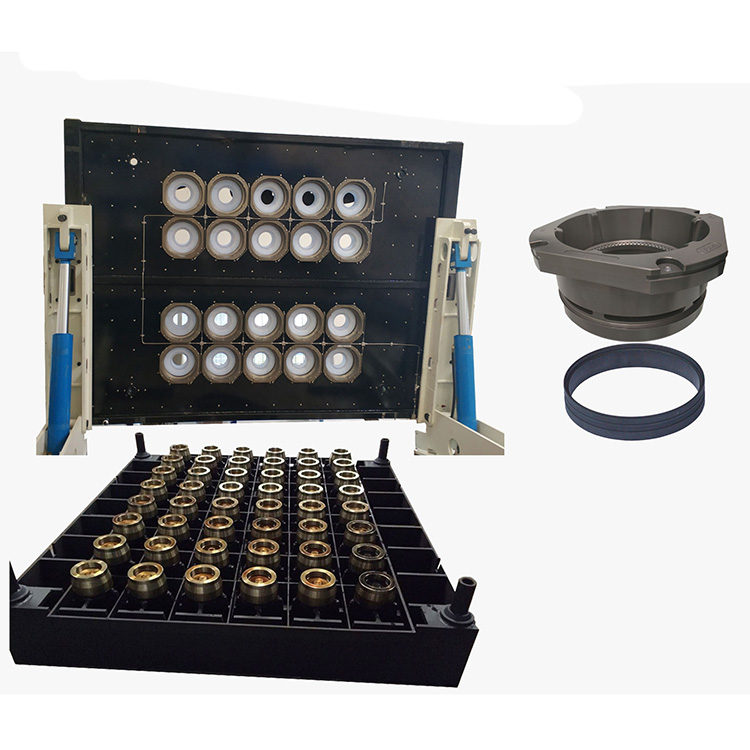
5. Barrehodet heves til startposisjonen (50 mm og over stangen er barrehodet 4 mm fra den nedre enden av grafittringen 4 mm og 150 mm under stangen 0 ~ 4 mm);
6. Monter startportplaten og kontroller om støpemaskinens øvre og nedre form er normal;
7. Kontroller statusen til innløps- og utløpspumpene;
8. Åpne tappeventilen og åpne kaldtvannstårnet;
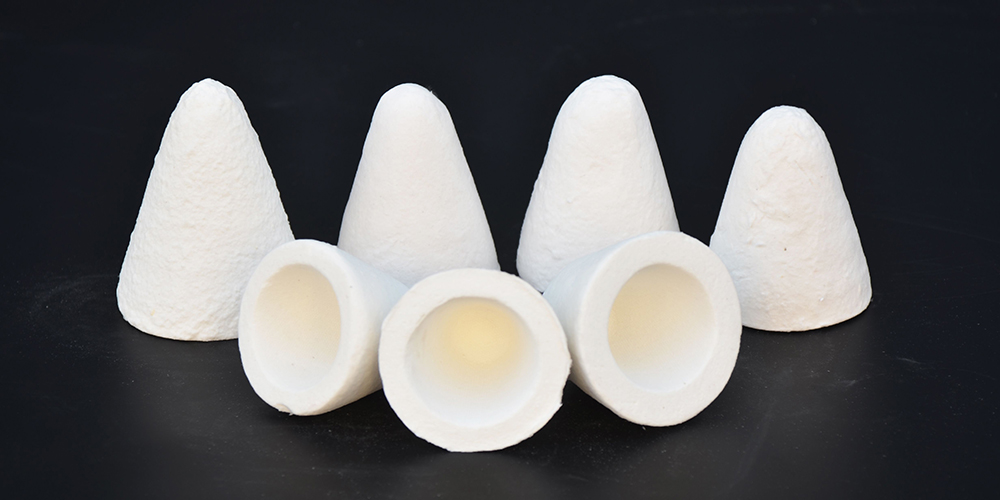
ALUMINIUMSILIKAT-KONUSPROPP FOR Å STOPPE OVNEN SMELTET ALUMINIUM
9. Slå på vannpumpen og juster den til støpevannsmengden;
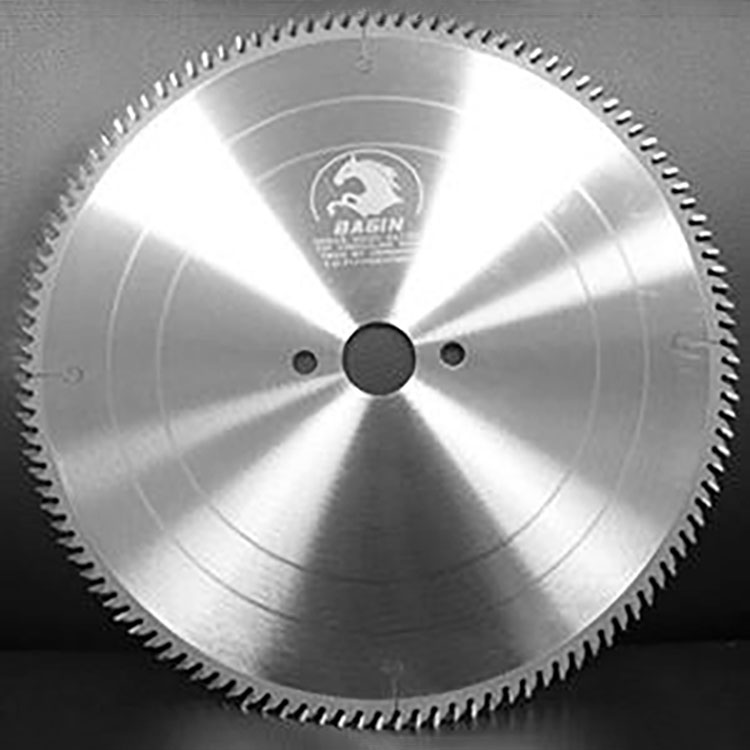
SAGBLAD PÅ AVDREKKERMASKIN TIL SAG AV ALUMINIUMSPROFIL
10. Bekreft at vannet ikke kommer inn i barrehodet;
11. Forbered nok plugger, sveisetråder, jernbiter og annet tilsvarende verktøy og materialer
Publisert: 09.02.2023