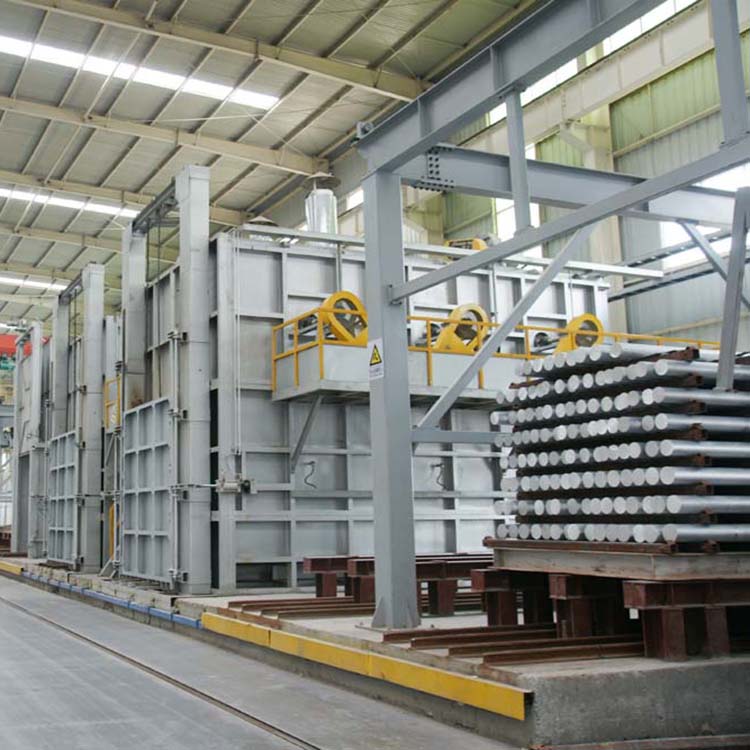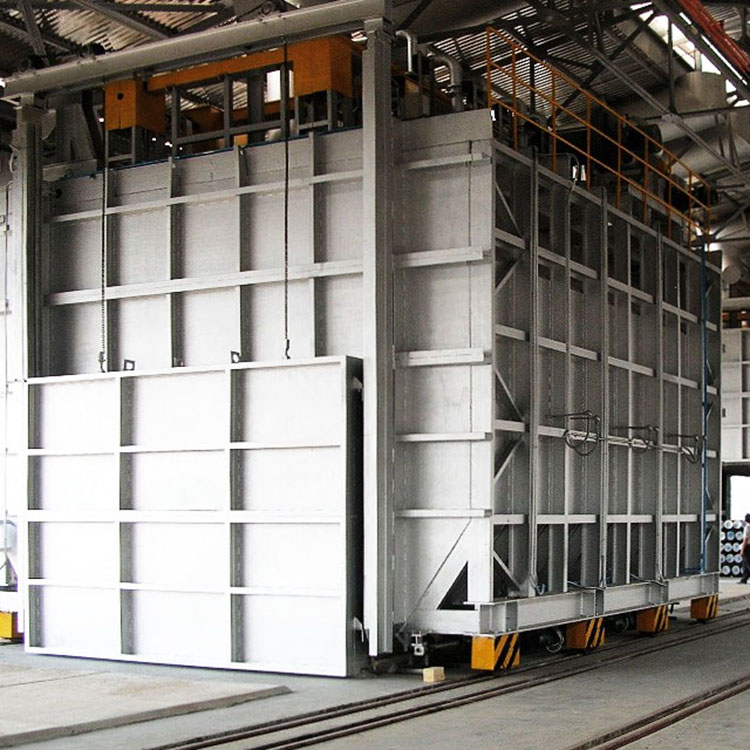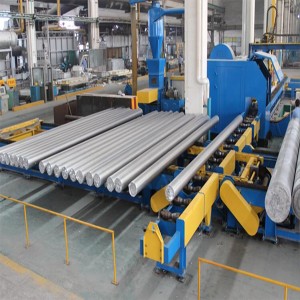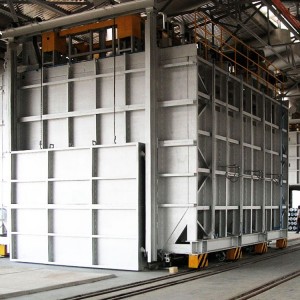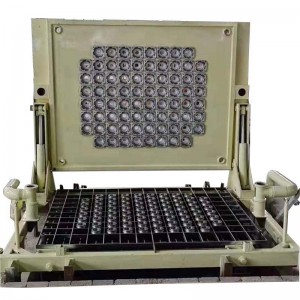
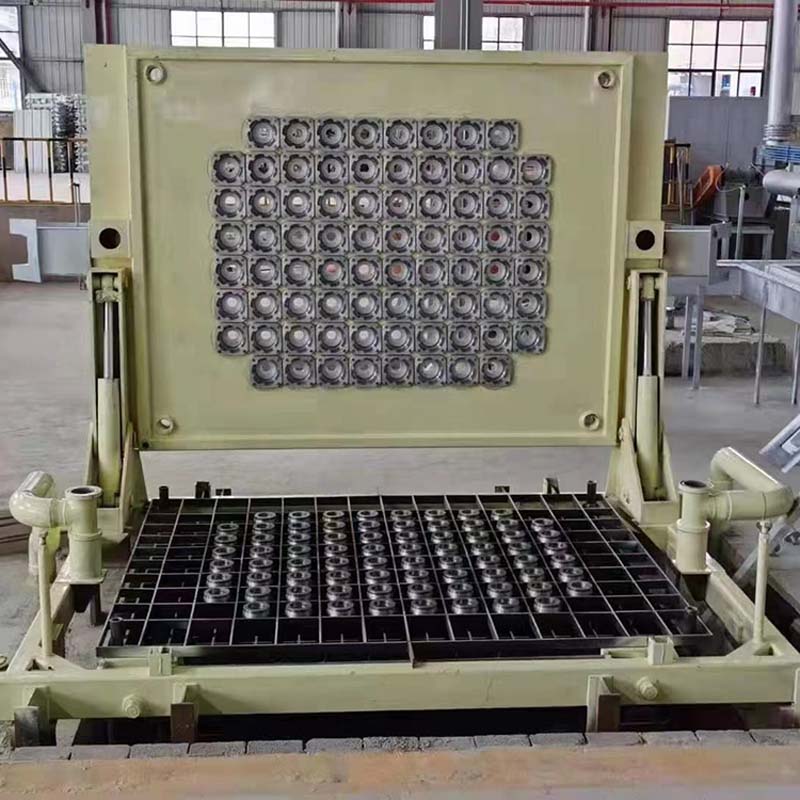
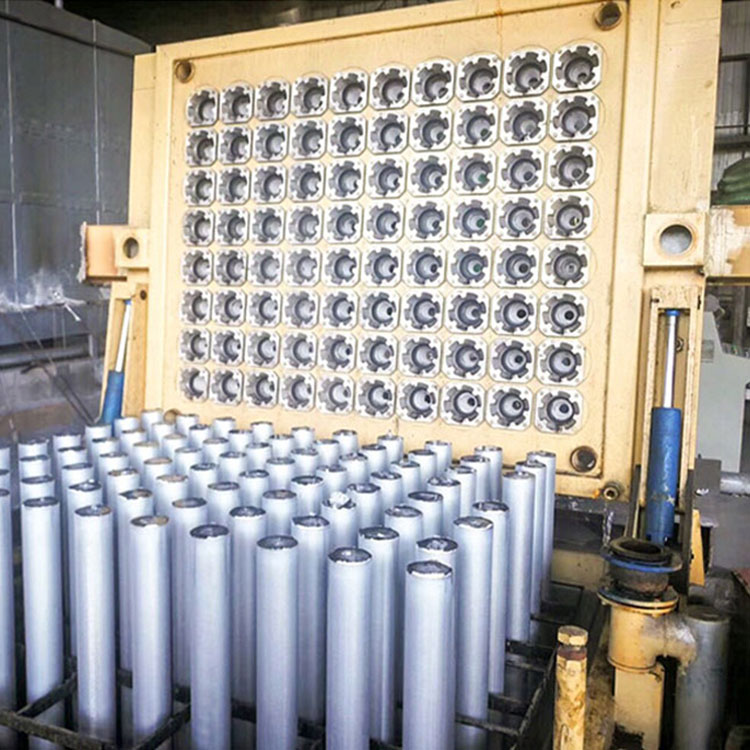
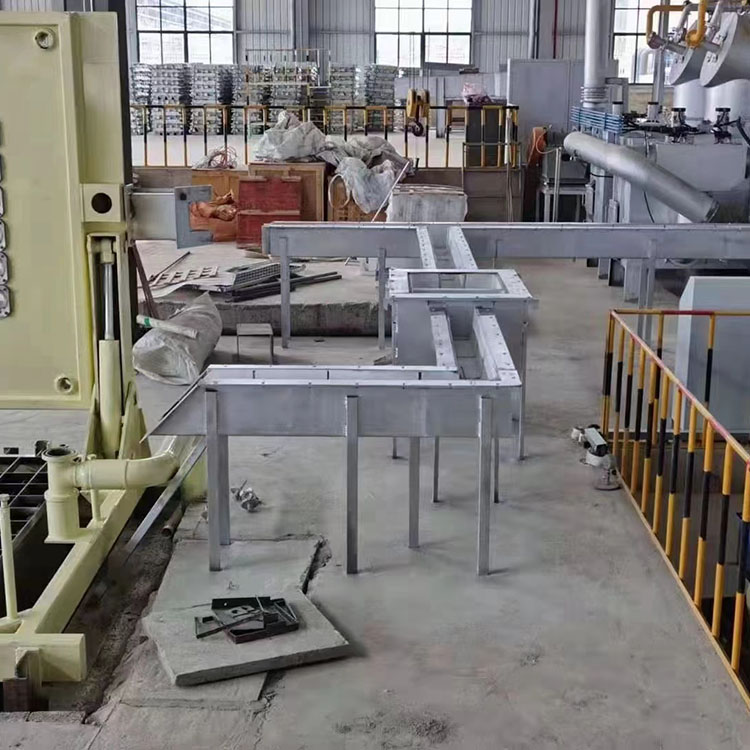
Hot Top Billet kontinuerlig støpemaskin for aluminiumstøperi
Består av avtrekker, hydraulisk kabel, brønnstativ, løfter, ståltau og styringsrullesystem.
Avtrekkeren er laget av motor, stor girreduksjon, ståltau, stativ etc.
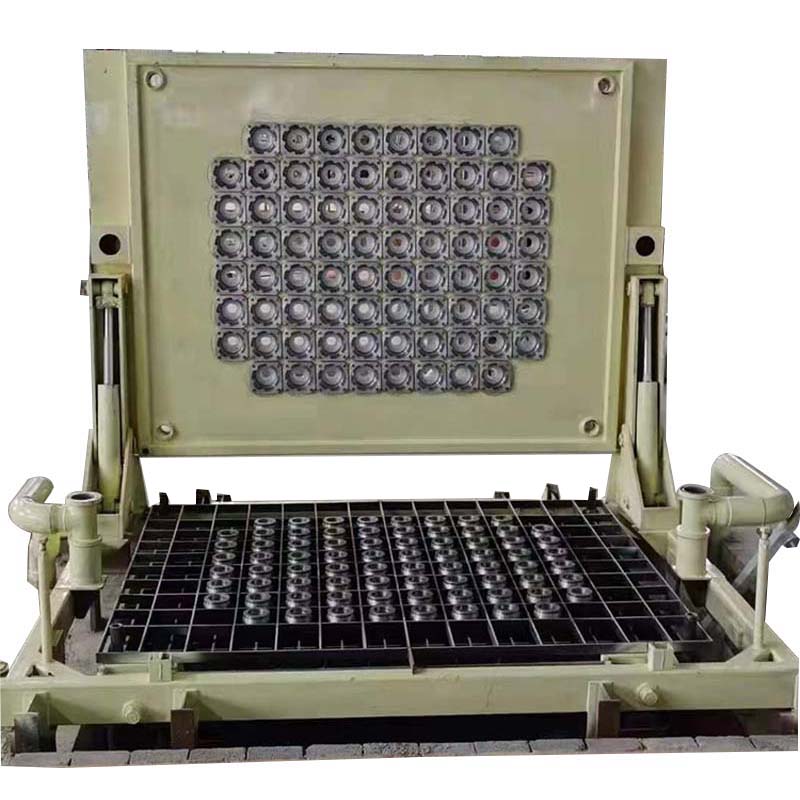
Hydraulisk bord er laget av hydraulisk kraftpakke, tank, dreiebord, rør og ventiler etc.
Hydraulisk bord installert ved siden av stativet, øvre form er installert på hydraulisk bord, nedre form er installert løfterstativ, under støping vil løfteren trekkes til laveste grense, deretter gå til høydegrensen for å fullføre støpingen gjennom ståltauet.
Opprinnelsessted:Guangdong, Kina
Betingelse:Ny, ny
Maskintype:støpemaskin, støpemaskin
Video utgående inspeksjon:Forutsatt
Maskintestrapport:Forutsatt
Markedsføringstype:Nytt produkt 2020
Garanti for kjernekomponenter:1 år
Kjernekomponenter:Girkasse, Motor, Utstyr, Pumpe
Spenning:380V, 50Hz
Garanti:1 år
Viktige salgsargumenter:Enkel å betjene
Utstillingslokalets beliggenhet:Ingen
Gjeldende bransjer:Produksjonsanlegg
Vekt (kg):5000
Lengde på billet:6 meter
Billetdiameter:70–406 mm
billetdiameter:3–16 tommer
støpemetode:støping av varm topp, støping av lufttøffel, støping av oljetøffel
Søknad:Støperiindustrien
Bruk:Rundstang
Type:Horisontal kontinuerlig kasseringsmaskin
Teknologi:Automatisk formjustering
Støpemaskinen bruker støpesystem (nivå, tettpakket hot-top), målretter i riktig posisjon med dummystang automatisk, og er fri for kiselsyrepapir.
1. Støpehastigheten er 0–250 mm/min (trinnløs hastighetsregulering). Det finnes et assortert antihastighetssystem med 5 kW trekkraft.
2. Etter at støpingen er fullført, kan støpebordet vendes til 89 °C på platen ved hjelp av et stabilt hydraulisk transmisjonssystem. Automatisk støpemaskin for billet.
3. Støpemaskinen adopterer støpesystem (nivå, tettpakket, varm topp), målrettet Im høyre postlon med dumy bar automatball og jeg fri for issyrepapir.
4. Hylsehastighet 0–250 mm/min (trinnløs hastighetsregulering). Det finnes et assortert hastighetsanlegg med 5 kW rotoreffekt.
5. Etter at støpingen er fullført, kan støpebordet vendes til 89°C i platen ved hjelp av et stabilt hydraulisk overføringssystem.
| Modifisert Nio. | Blettstørrelse Dia. x lengde (mm) | Antall bøker (stk) | Strøm (lys) | Vekt per gang (k) | Ttingvinkel(") | Hun L x B (mm) |
| ALM-ZB3,5" | 90*6000 | 54 | B | 5562 | 0–89 | 1900* 1900 |
| ALMZB5" | 0127*5000 | 32 | B | 5859 | 0–89 | 1800* 1800 |
| AM-Z86" | 01 52*6000 | 20 |
| 5876 | 0–89 | 1600*1600 |
| AM-287" | 178*6000 | 16 |
| 6446 | 0–89 | 1600* 1600 |
| M-288 | 9203*6000 | 12 | B | 6288 | 0–89 | 1600* 1600 |
| ALM-209" | 9230*6000 | 8 | B | 5382 | 0–89 | 1600* 1600 |
| En M-2B3,5" | 090*6000 | 100 | 11 | 10300 | 0–89 | 2400* 2400 |
| AUM-2B5" | *127*6000 | 60 | 11 | 10987 | 0–89 | 2300*2300 |
| ALMZB5,5" | 0140*6000 | 42 | 11 | 10468 | 0–89 | 2000*2000 |
| ALM-ZB6" | 152*6000 | 36 | 11 | 10577 | 0-9 | 2000*2000 |
| AM-2B7* | 178*6000 | 26 | 11 | 10476 | 0–89 | 2100*2100 |
| ALM-ZB8" ; | 203*6000 | 20 | 11 | 10481 | 0–89 | 1800* 1800 |
| AM-ZB9* | 230*6000 | 16 | 11 | 10764 | 0一9 | 1800*1800 |
Merknad: De tekniske parametrene ovenfor er kun for referanse. Endelige detaljer er underlagt endelig kontrakt.
1) Den samme nivåstøpeplaten for varm støpeform bruker en enhetlig tilførsels- og fordelingsplate for å koble sammen flere varm støpeformer, slik at metallvæskenivået i hver form i hele settet med støpeskiver er på samme nivå. I hele settet med støpeskiver på samme nivå strømmer den strømmende aluminiumvæsken under den tidligere dannede aluminiumoksidfilmen, noe som forhindrer sekundær forurensning og oksidativ forbrenning av metaller.
2) Samtidig, for å utnytte horisontalplanet fullt ut, kan formen utformes som en tett anordnet kort form for å realisere flerstengs støping.
3) På grunn av den store mengden smeltet aluminium og mindre varmespredning underveis, kan støpetemperaturen reduseres, slik at krystallens underkjølingsgrad blir stor, den spontane kimdannelseshastigheten blir høy, og kornene blir raffinert. I tillegg til de iboende egenskapene til korte former, er den effektive krystalliseringshøyden til det smeltede aluminiumet i formen kortere enn for vanlig støping med varm topp, dybden på væskehulrommet er grunnere, segregeringslaget på støpestangen er tynnere, kornene er mer ensartede, og utseendet er glattere.
4) Utstyret monteres som en helhet, det vil si at støpeplattformen og dummybasen plasseres og kombineres med hverandre på forhånd, og deretter monteres på støpemaskinens chassis og vippemekanismen, og brukes sammen med ståltauet eller den hydrauliske føringssøyleløfteren.
2. Produktfordeler
1) Trapesformet design er tatt i bruk for strømningsåpningen til den øvre formshuntplaten, noe som kan redusere fenomenet med hengende aluminium under likvidasjonsprosessen, og dermed øke shuntplatens levetid.
2) Den øvre matriseplaten bruker den integrerte utformingen av føringsrøret og adapterplaten for å unngå fenomenet aluminisering og trekking på overflaten av aluminiumsstangen, og samtidig kan det redusere kostnadene for slitedeler.
3) Den interne vannsirkulasjonskjølingen er tatt i bruk, varmebevaringseffekten til avlederplaten og hovedsporet er god, fluktuasjonene i væskenivået under støpeprosessen er små, og det er ikke lett å føre slagg og slagg.